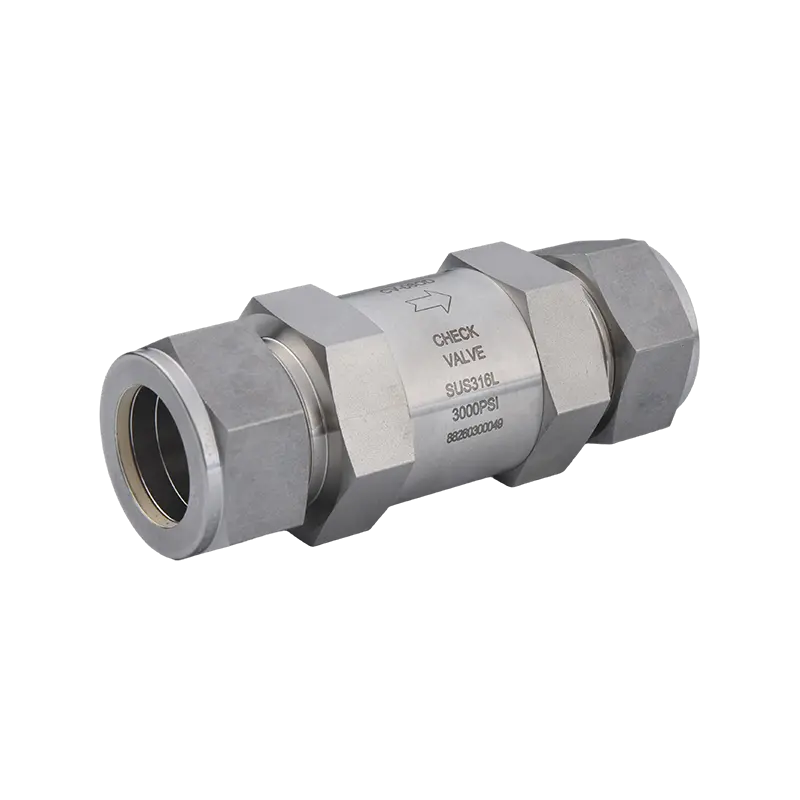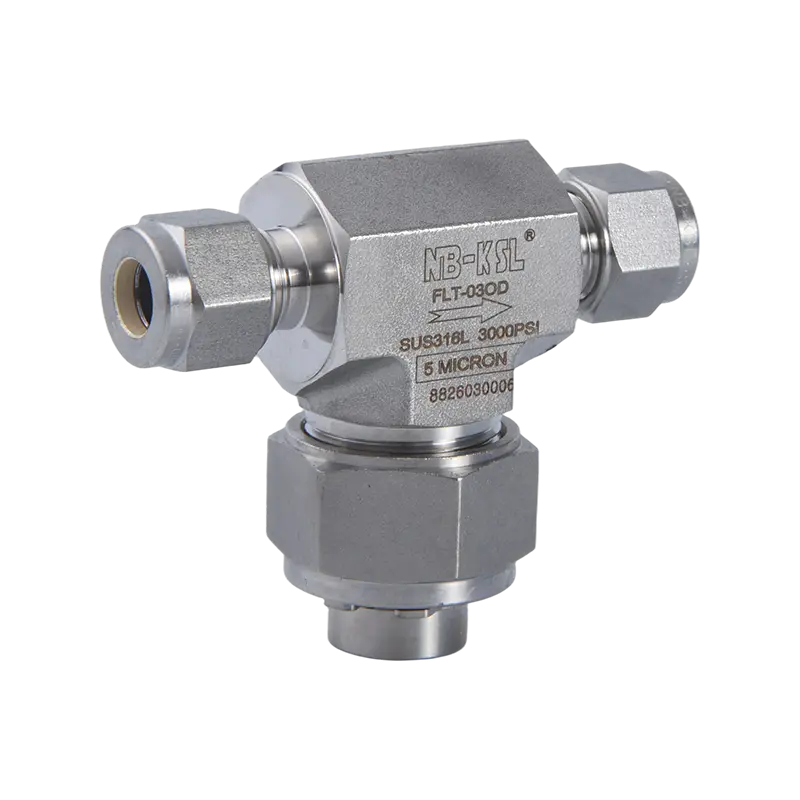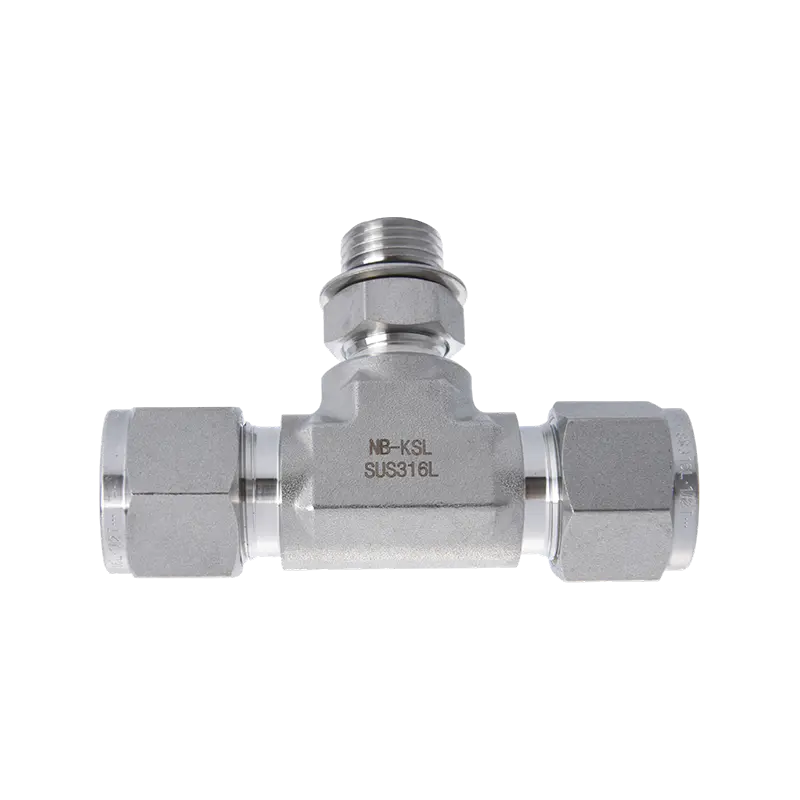
Pokud potřebujete potrubní tvarovky, které odolávají korozi, zvládají vysoký tlak a vydrží desetiletí s minimální údržbou, nerezové trubkové tvarovky jsou správnou volbou pro velkou většinu průmyslových, chemických a potravinářských aplikací. Tato příručka pokrývá každý klíčový bod rozhodování – od výběru správné třídy (304 vs. 316) až po výběr správného typu armatury pro váš systém – takže můžete nakupovat s důvěrou.
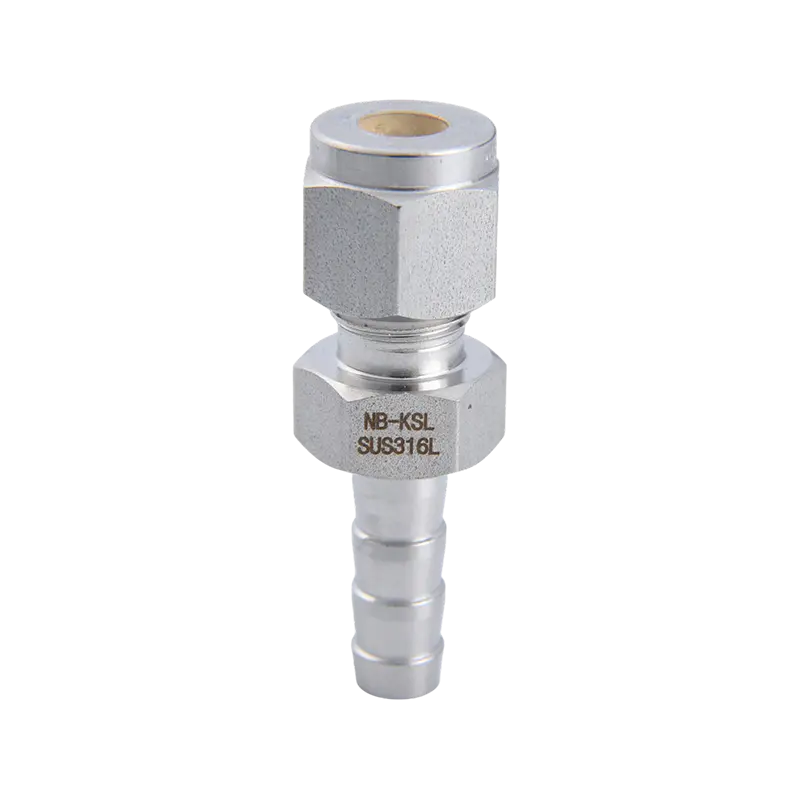
Trubkové armatury z nerezové oceli jsou mechanické konektory používané ke spojení, přesměrování, odbočení nebo ukončení potrubí v systémech kapalin a plynů. Na rozdíl od potrubních armatur – které se navlékají na vnější stranu trubky – trubkové armatury uchycují vnější průměr (OD) samotné trubky a vytvářejí nepropustné těsnění bez svařování.
Jsou široce používány napříč průmyslovými odvětvími, protože poskytuje nerezová ocel vynikající odolnost proti korozi, vysoká pevnost v tahu (typicky 515–620 MPa) a schopnost pracovat v širokém teplotním rozsahu (-200 °C až 800 °C v závislosti na jakosti) . Standardní velikosti vnějšího průměru trubek se pohybují od 1/16 palce do 2 palců (nebo 2 mm až 50 mm v metrickém měřítku).
Třída nerezové oceli je tím nejdůležitějším rozhodnutím o materiálu, které učiníte. Nesprávná třída může vést k předčasnému selhání koroze – i když tvarovka vypadá na povrchu dobře.
| stupeň | Chrom / Nikl / Mo | Odolnost proti korozi | Nejlepší pro | Typická prémiová cena |
|---|---|---|---|---|
| 304 | 18 % Cr / 8 % Ni | Dobrý — odolává většině oxidačních kyselin | Voda, potraviny, obecný průmysl | Základní linie |
| 316 | 16 % Cr / 10 % Ni / 2 % Mo | Superior – odolává chloridům a soli | Námořní, chemické, farmaceutické | ~20–30 % více než 304 |
| 316L | 16 % Cr / 10 % Ni / 2 % Mo (low carbon) | Špičková svařovací bezpečnost | Svařované sestavy, sanitární systémy | ~25–35 % více než 304 |
Zvolte 316 (nebo 316L), kdykoli je váš systém vystaven působení chloridů – včetně mořské vody, rozmrazovacích solí nebo chlorovaných čisticích prostředků. V laboratorních testech může 304 tvarovek začít vykazovat důlkovou korozi pouhých 500 hodin expozice 5% roztoku chloridu sodného , zatímco 316 přežije stejný test s minimální degradací. Pro cokoli v mořském nebo pobřežním prostředí je minimální přijatelná třída 316.
Ne všechny trubkové tvarovky fungují stejně. Způsob připojení určuje jmenovitý tlak, opětovnou použitelnost a snadnost instalace. Zde jsou hlavní typy:
Nejběžnější typ pro přístrojové a procesní potrubí. Objímka (nebo systém dvou objímek) se při utažení matice stlačí proti vnějšímu průměru trubky a vytvoří těsnění kov na kov. Přední značky jako Swagelok a Parker A-Lok mají tlak 10 000 psi (689 barů) v malých velikostech hadic. Není potřeba žádné pájení ani svařování a většinu lze několikrát rozebrat a znovu složit.
Navrženo pro rychlou montáž – jednoduše zatlačte trubku do těla tvarovky, dokud nezaklapne. Nejlépe se hodí pro nízko až střednětlaké pneumatické systémy (typicky do 150 psi / 10 bar) . Běžné v přístrojových panelech a vzduchových vedeních, kde je prioritou rychlé připojení a odpojení.
Konec trubky se rozšíří směrem ven pomocí rozšiřovacího nástroje a poté se upne mezi tělo tvarovky a matici. Světlice 37° (standard JIC) je nejběžnější u hydraulických systémů a rukojetí vysokotlaké aplikace až do 5 000 psi . 45° světlice je standardní u chladicích a automobilových palivových potrubí.
Běžné v evropských systémech. Principiálně podobné svěrným šroubením, ale vyrobené podle norem DIN 2353. Při prvním utažení se řezný kroužek zakousne do stěny trubky. Široce se používá v hydraulických strojích a mobilních zařízeních v Evropě a Asii.
Pro trvalá spojení s ultra vysokou integritou – zejména v sanitárních, farmaceutických nebo polovodičových aplikacích s ultra vysokou čistotou (UHP). Orbitální svařování s trubkou 316L vytváří spoje, které se stýkají ASME standardy BPE (Bioprocessing Equipment). a zvládne plné vakuum až několik stovek psi.
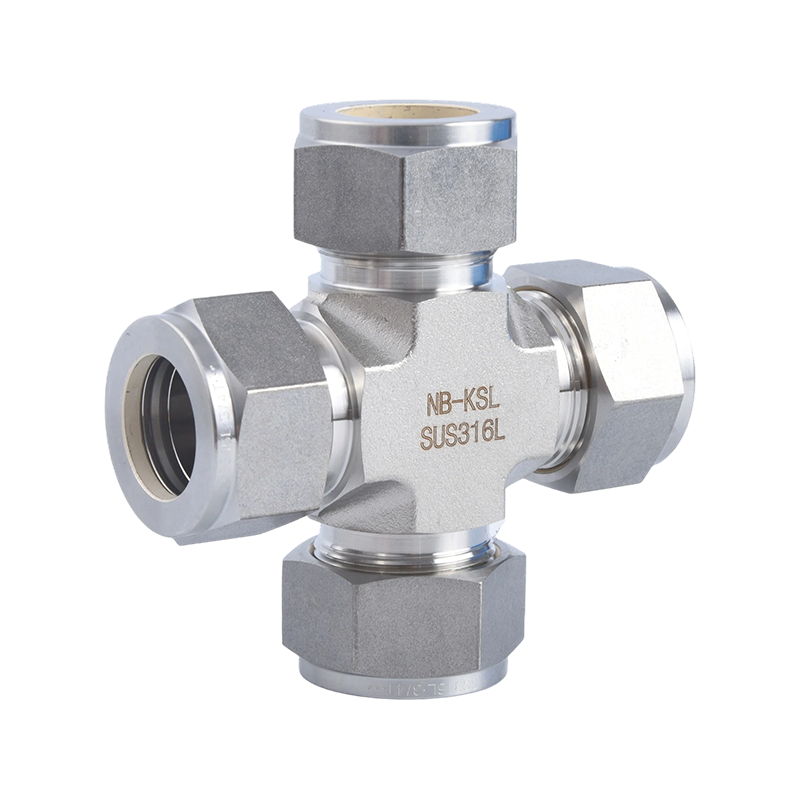
Kromě spojovacího mechanismu jsou armatury dodávány ve standardních konfiguracích, které řídí směr toku a větvení:
Trubkové tvarovky z nerezové oceli jsou průmyslovým standardem v mnoha odvětvích, protože žádný jiný materiál nekombinuje odolnost proti korozi, pevnost a hygienu za srovnatelné náklady.
| Průmysl | Typická aplikace | Doporučený stupeň | Typ kování |
|---|---|---|---|
| Ropa a plyn | Hadičky pro přístroje, vzorkovací linky | 316/316L | Komprese (2-kolečka) |
| Chemické zpracování | Převod kyseliny, přívodní potrubí reaktoru | 316L nebo duplex | Kompresní nebo tupý svar |
| Farmaceutický / Biotech | WFI (voda pro vstřikování), CIP systémy | 316L (ASME BPE) | Sanitární / orbitální svar |
| Jídlo & Nápoje | Mléčné linky, pivovarnictví, CO₂ systémy | 304/316 | Sanitární trojsvorka nebo komprese |
| Polovodič | Dodávka plynu o velmi vysoké čistotě | 316L (elektricky leštěno) | VCR / obličejové těsnění |
| Námořní / Offshore | Hydraulické systémy, palubní armatury | 316 | Kompresní nebo rozšířené |
Jmenovité tlaky nejsou pevně dané – závisí na kombinaci typu tvarovky, vnějšího průměru trubky, tloušťky stěny a teploty. Zde jsou klíčové referenční body pro kompresní šroubení v 316 SS:
Konkrétní kombinaci armatur a trubek, kterou používáte, vždy nahlédněte do tabulky tlaku a teploty (P-T) výrobce. Nikdy nepředpokládejte, že armatura dimenzovaná pro daný tlak při 70°F udrží stejný tlak při 400°F.
Pro kryogenní provoz (kapalný dusík při -196 °C, kapalné helium při -269 °C) si nerezová ocel 316L zachovává tažnost a integritu těsnění tam, kde uhlíková ocel zkřehne. Na nejvyšší úrovni, nad 800 °C, začínají standardní austenitické třídy ztrácet mechanickou pevnost a budete muset přejít na materiály z vyšší slitiny nebo žáruvzdorné materiály.
Při nákupu potrubních tvarovek dbejte na shodu s uznávanými normami, které ověřují rozměrovou přesnost, kvalitu materiálu a výkon. Mezi běžné certifikace patří:
Vždy požadujte a protokol o zkoušce materiálu (MTR / certifikát mlýna) od vašeho dodavatele, který potvrzuje skutečné chemické složení a mechanické vlastnosti použitého tepla – zejména pro 316L, kde obsah uhlíku musí být ≤0,03 %.
Většina netěsností z nerezových trubkových armatur je způsobena nesprávnou instalací, nikoli vadným výrobkem. Pro připojení bez úniku postupujte podle následujících kroků:
Přílišné utažení je stejně škodlivé jako nedostatečné utažení. Nadměrný krouticí moment může prasknout objímku nebo deformovat trubku, což znemožní opětovné použití armatury a potenciálně vytvoří bod koncentrace napětí, který vlivem vibrací selže.
Trh tvarovek z nerezové oceli zahrnuje jak prémiové značky, tak řadu levnějších alternativ. Zde je návod, jak vyhodnotit své možnosti:
Tělesa a matice svěrných šroubení od různých výrobců nejsou vždy rozměrově kompatibilní, i když vypadají podobně. Míchání značek může mít za následek nesprávné usazení objímky a únikové cesty . Používejte stejnou značku v celé sestavě jedné armatury.
Padělané nebo špatně označené armatury jsou v některých dodavatelských řetězcích známým problémem. Pro kritické aplikace použijte analyzátor XRF (rentgenová fluorescence) k namátkové kontrole příchozího materiálu nebo zdroj výhradně od distributorů, kteří ke každé objednávce poskytují sledovatelné MTR.
Kompresní šroubení Swagelok může stát 3–5× více než ekvivalentní no-name fitink , ale je navržen pro vícenásobné předělání, dodává se s dokumentovanou kvalitou a má globální servisní síť. V procesním závodě, kde jediná netěsnost armatury může vyvolat neplánovanou odstávku, která stojí desítky tisíc dolarů za hodinu, je prémie snadno ospravedlnitelná.
Samotná tvarovka neurčuje jmenovitý tlak systému – stejně kritická je tloušťka stěny trubky. Například armatura 1/2" vnějšího průměru s nástěnnou trubkou 0,049" má výrazně nižší hodnocení než stejná armatura s nástěnnou trubkou 0,083". Vždy vypočítejte maximální povolený pracovní tlak systému (MAWP) na základě nejslabší součásti.
Jednou z nejčastějších chyb kupujících je objednávání potrubních tvarovek, když potřebují potrubní tvarovky, nebo naopak. Klíčové rozdíly:
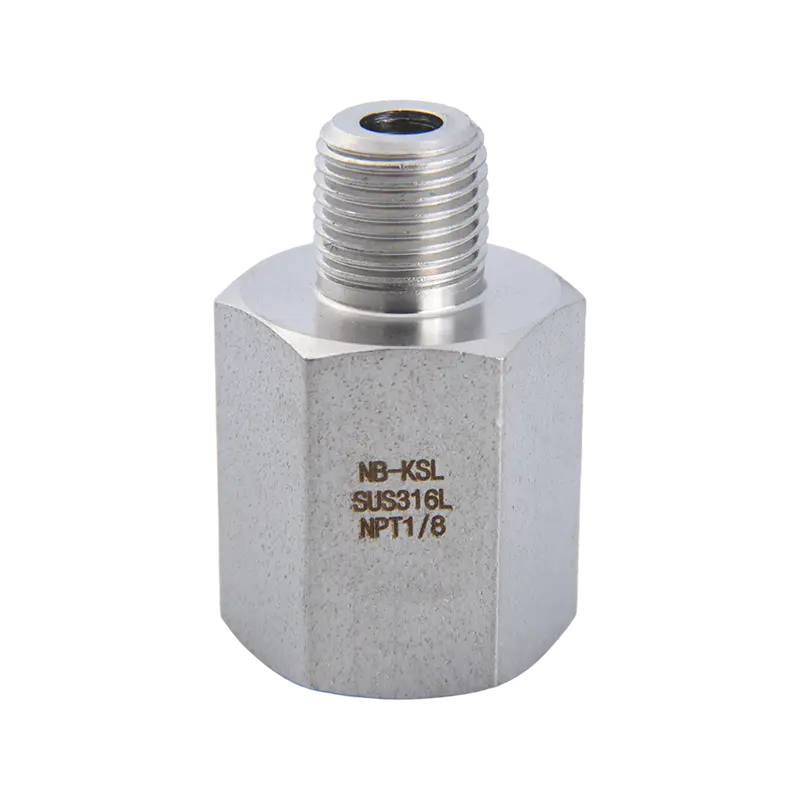
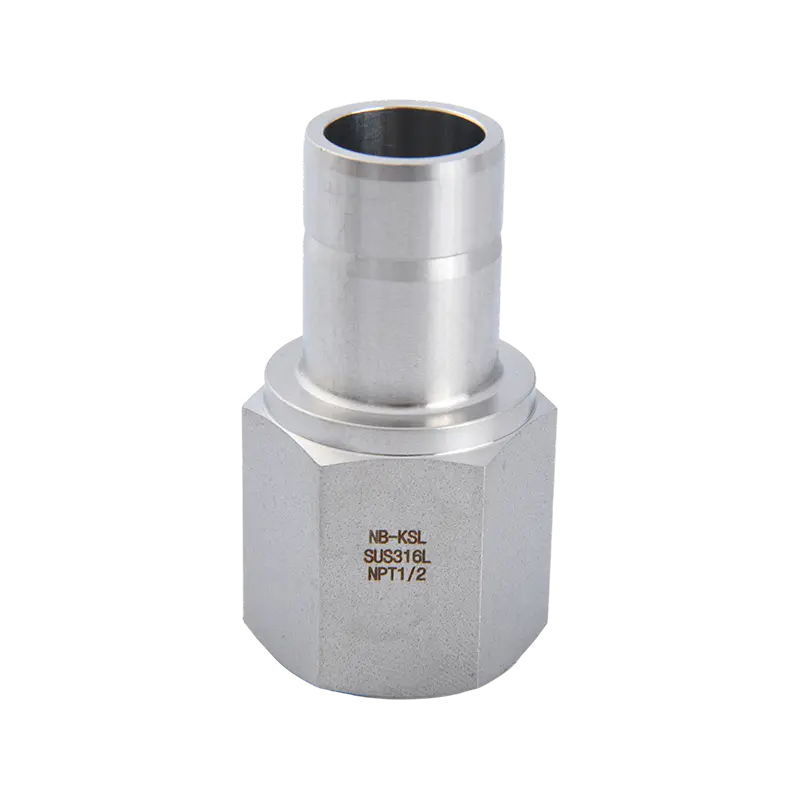
Mnoho tvarovek překlenuje oba světy – samčí konektor má na jedné straně trubkový konec a na druhé závit NPT nebo BSP, což umožňuje přechod mezi trubkovými a trubkovými sekcemi stejného systému.
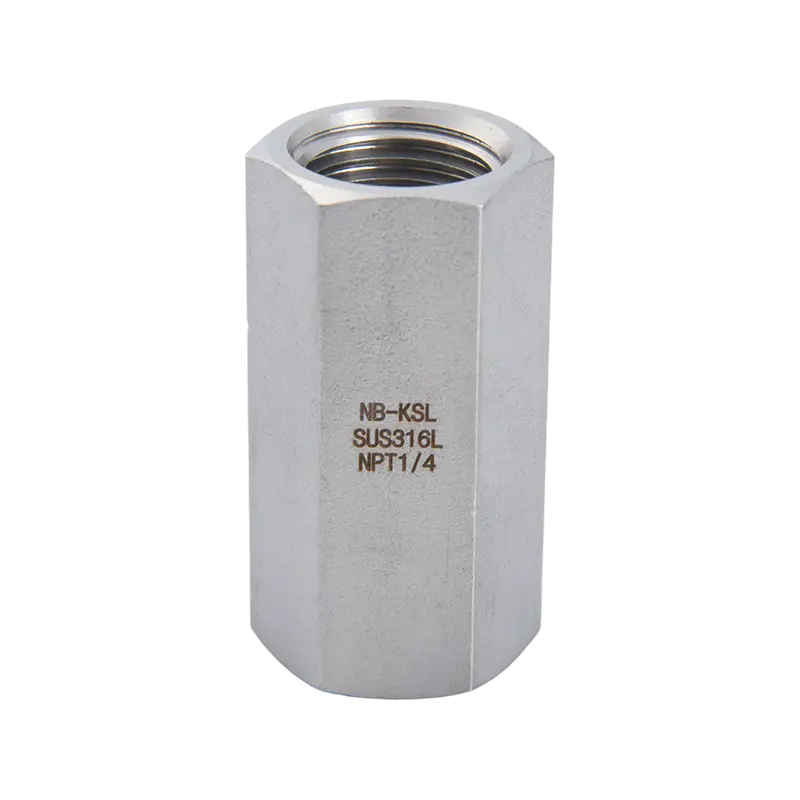


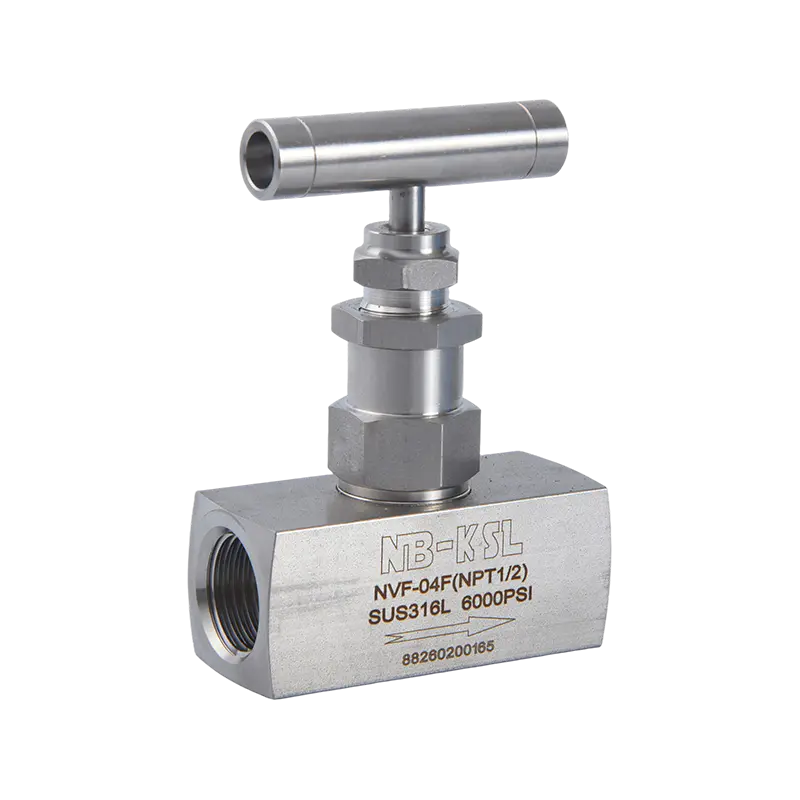
Co jsou jehlové ventily z nerezové oceli a jak fungují Jehlový ventil řídí průtok otvorem s malým průměrem posouváním nebo zasouváním kuželovitého jehlovitého dříku do az přesně obrobeného sedla. Jak se ruční kolo nebo akční čle...
Pravá trubková armatura z nerezové oceli je určeno pěti faktory v pořadí priority: třída materiálu (304 vs. 316), typ připojení (kompresní, rozšířený nebo svařovaný), jmenovitý pracovní tlak a teplota, vnější průměr t...
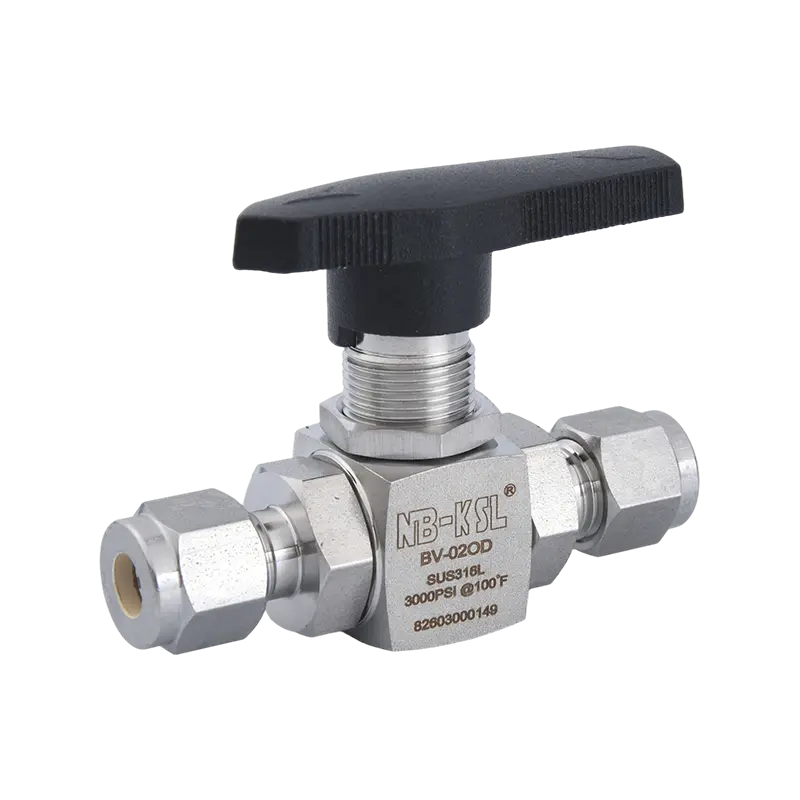
Pokud potřebujete rychlou odpověď: pro většinu průmyslových potrubních systémů manipulujících s vodou, párou, vzduchem, olejem nebo slabými chemikáliemi pod 1000 psi, 316 nerezový 2dílný nebo 3dílný kulový ventil s plným kanálem se s...
Procesní inženýr se mě jednou zeptal, proč nový 3/8palcový jehlový ventil nemůže udržet tlak ve směru proudění. Ventil nebyl vadný; bylo to předimenzované. Každá malá otáčka dříku posunula větší průtok, než proces potřeboval, a vzorec...
 1 Zhongxin Yungu Zone D Building 1, Jiangkou Street, Fenghua District, Ningbo City, Zhejiang Province, Čína
 +86-574-88561893 / +86-15057497901
 autorská práva © Ningbo Keshengli Stainless Steel Valve Co., Ltd. Rights Reserved.
Velkoobchodní výrobci armatur a ventilů z nerezové oceli