Pokud si z tohoto návodu pamatujete pouze jednu věc, pamatujte si toto: pro většinu vodíkových systémů pracujících mezi 350 a 700 bar, 316/316L nerezové armatury s těsněním kov na kov nebo na bázi PTFE jsou nejbezpečnější a cenově nejefektivnější volbou . Vyhněte se mosazi, standardní uhlíkové oceli a většině elastomerových těsnění, pokud není aplikace přísně nízkotlaká a s nízkou čistotou. Níže uvedené části přesně vysvětlují, proč s údaji a srovnáními potřebujete učinit spolehlivé rozhodnutí o nákupu.
Než se ponoříme do technických detailů, zde je cesta rozhodování, která zhruba pokrývá 90 % výběrů průmyslových vodíkových armatur :
Vynechání kteréhokoli z těchto tří kroků je nejčastějším důvodem, proč vodíkové systémy během prvních 12–18 měsíců provozu zaznamenají netěsnosti, selhání křehnutí nebo předčasnou degradaci těsnění.
Vodík je nejmenší molekula, která existuje, což znamená, že proniká a difunduje do kovových mřížek mnohem agresivněji než zemní plyn, dusík nebo stlačený vzduch. Tato difúze způsobuje vodíková křehkost , mechanismus, kde atomární vodík oslabuje hranice zrn kovu, což vede k praskání pod napětím, které by jinak bylo v bezpečném rozmezí.
Ne všechny kovy reagují stejně. Níže uvedená tabulka shrnuje, jak fungují běžné spojovací materiály ve vodíkovém provozu.
| Materiál | Odolnost proti vodíkové křehkosti | Typický maximální tlak | Doporučené použití |
|---|---|---|---|
| 316/316L Nerezová ocel | Výborně | až 1000 barů | Vysokotlaké skladování, čerpací stanice |
| Uhlíková ocel | Chudák | Nedoporučuje se nad 50 barů | Nekritické, pouze nízkotlaké odvětrání |
| Slitiny mosazi / mědi | Chudák to Moderate | Nedoporučuje se pro nepřetržitý provoz H2 | Vyhněte se v obvodech specifických pro vodík |
| Hliníkové slitiny (6061-T6) | Dobře | až 350 barů | Lehké mobilní aplikace s nízkým cyklem |
| Duplex/Super Duplex ocel | Výborně | až 1000 barů | Vodíková vedení v pobřežních/korozivním prostředí |
Průmyslové standardy jako např ASME B31.12 (Hydrogen Piping and Pipelines) a ISO 19880 výslovně omezují nebo vylučují určité uhlíkové oceli a slitiny mědi z vysokotlakého vodíkového provozu. Pokud váš dodavatel armatur nemůže potvrdit shodu s jednou z těchto norem, považujte to spíše za varovný signál než jako drobné opomenutí.
Atomární vodík difunduje do kovu na hranicích zrn a mikrodefektech. Při cyklickém tlakovém zatížení – jako jsou cykly plnění a vypouštění na vodíkové čerpací stanici – tyto vodíkové atomy urychlují iniciaci a šíření trhliny. Ocel, která se při statickém tlakovém testu jeví jako zcela vyhovující, může stále selhat po několika tisících tlakových cyklů, pokud je slitina náchylná ke křehnutí.
Těsnění selhávají mnohem častěji než samotné tělo armatury. Malá molekulová velikost vodíku znamená, že těsnicí materiály, které dokonale fungují pro dusík nebo stlačený vzduch, mohou výrazně unikat s vodíkem při stejném tlaku. Správná volba těsnění do značné míry závisí na tlaku, teplotě a četnosti spojování a přerušování.
| Typ těsnění | Nejlepší rozsah tlaku | Znovupoužitelnost | Poznámky |
|---|---|---|---|
| Metal-to-Metal (obličejové těsnění) | až 1000 barů | Omezené (často na jedno použití) | Nejlepší těsnost, vyžaduje přesné řízení točivého momentu |
| PTFE / PCTFE | až 700 barů | Mírný | Nízká permeace, dobrá chemická odolnost |
| FKM (Viton) | až 100 barů | Vysoká | Pouze pro nízkotlaká, nekritická sekundární vedení |
| Poniklované měděné těsnění | až 900 barů | Na jedno použití | Běžné u stojanů na čerpacích stanicích |
Užitečné pravidlo: Standardní pryžové O-kroužky (NBR, EPDM) by se obecně neměly používat nad 100 barů ve vodíkovém provozu, protože pronikání vodíku přes elastomery se prudce zvyšuje s tlakem a rychlé odtlakování může způsobit poškození těsnění "explozivní dekompresí", protože zachycený vodík expanduje v pryžové matrici.
Vodíkové armatury jsou obvykle specifikovány proti pracovnímu tlaku s bezpečnostním faktorem, nikoli pouze proti roztržení. Většina renomovaných výrobců navrhuje armatury s a poměr roztržení k pracovnímu tlaku alespoň 4:1 , což znamená, že armatura určená pro pracovní tlak 350 barů by měla mít minimální tlak při roztržení kolem 1 400 barů.
| Aplikace | Typický pracovní tlak | Doporučené hodnocení kování |
|---|---|---|
| Potrubí zásobníku palivových článků | 5–15 barů | minimálně 50 barů |
| Palubní sklad vozidla (lehký provoz) | 350 bar | 525–700 bar |
| Palubní úložiště vozidla (těžká nákladní auta/FCEV auta) | 700 bar | 1 000 bar |
| Linky výdejního stojanu čerpací stanice | 700–875 bar | 1 000 barů |
Nikdy nevybírejte armaturu pouze na základě přizpůsobení vašemu pracovnímu tlaku. A minimální bezpečnostní rezerva 1,5x maximální provozní tlak systému je široce používaná základní linie a aplikace s vyšším cyklem, jako jsou tankovací stojany, často zaručují ještě větší rezervu kvůli únavě.
Kromě materiálu a těsnění ovlivňuje spolehlivost, údržbu a náklady na instalaci samotný mechanický design armatury.
Široce se používá pro instrumentaci a středotlaká vodíková vedení až do přibližně 400 barů. Snadno se instalují a jsou opakovaně použitelné, ale vyžadují přesnou přípravu trubky a jsou citlivější na uvolnění způsobené vibracemi během dlouhých provozních období.
Upřednostňuje se pro vysoce čisté, vysokotlaké vodíkové systémy, jako jsou přívodní potrubí elektrolyzéru a analytická zařízení. Ty poskytují vynikající těsnost – často hodnocené níže 1 x 10⁻⁹ atm·cc/sec ekvivalentní rychlosti úniku helia — ale každé spojení obvykle vyžaduje nové kovové těsnění pro spolehlivé utěsnění.
Nejtěsnější varianta pro trvalé vysokotlaké vodíkové potrubí. Orbitální svařování zcela eliminuje mechanická ucpávková místa, a proto je standardní praxí pro trvalé provozy ve vodíkových čerpacích stanicích a velkých elektrolýzních zařízeních.
Tento kontrolní seznam použijte jako poslední krok ověření před zadáním objednávky na vodíkové armatury:
Výběr vodíkové armatury přímo dopředu je mnohem levnější než pozdější řešení netěsností, prostojů nebo bezpečnostních incidentů. V případě pochybností zvolte kombinaci materiálu a těsnění vyšší třídy – přírůstkové náklady jsou malé v poměru k riziku selhání vodíkového systému.
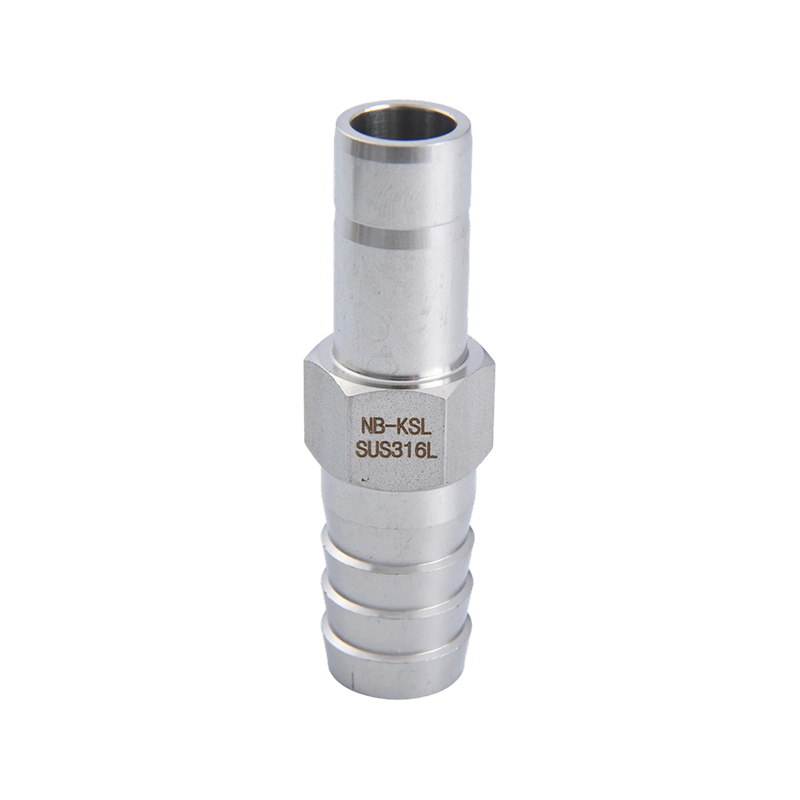


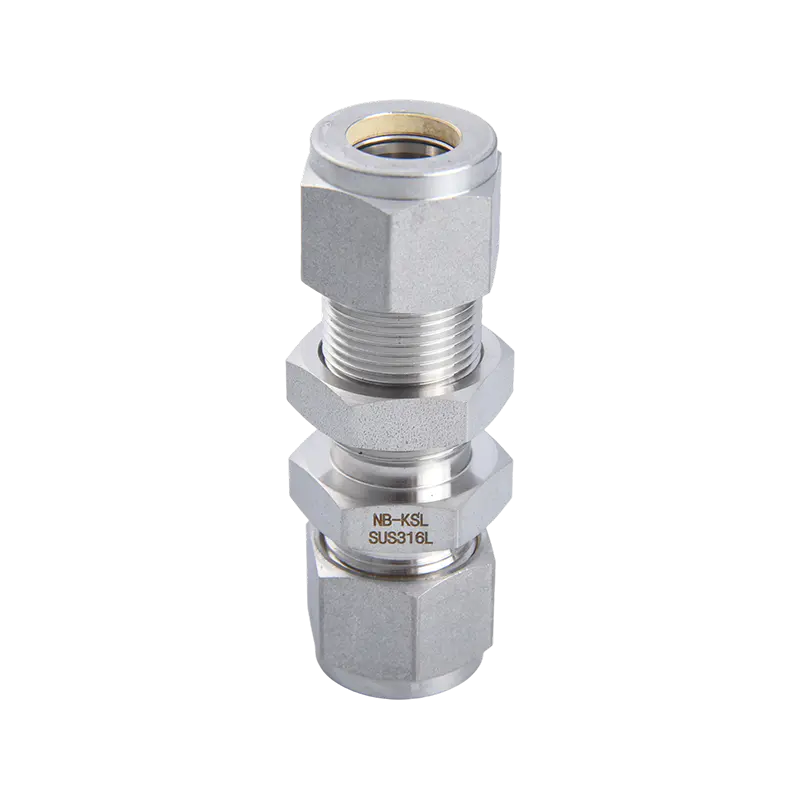
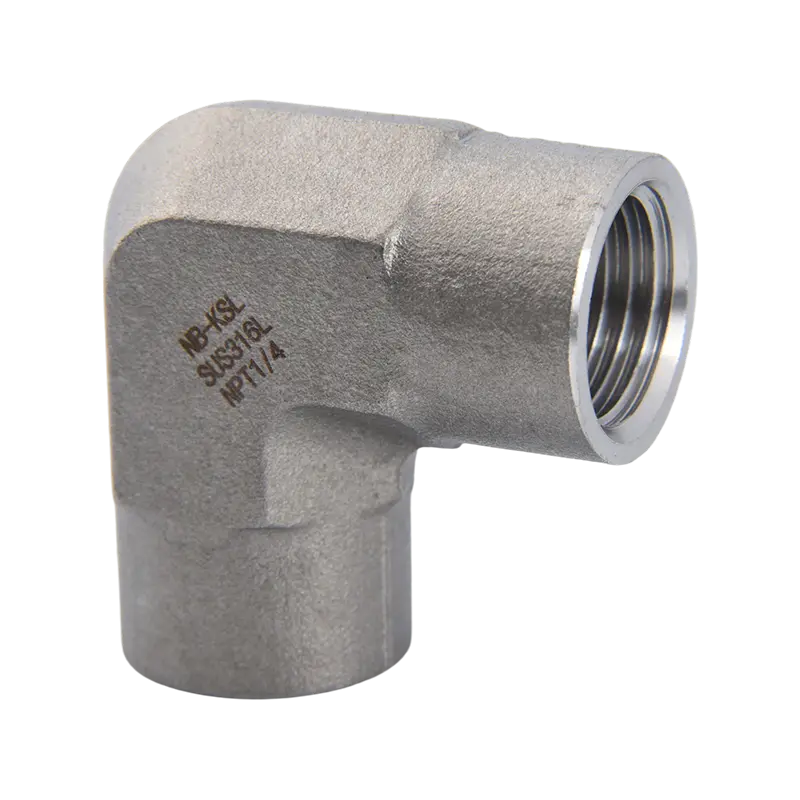
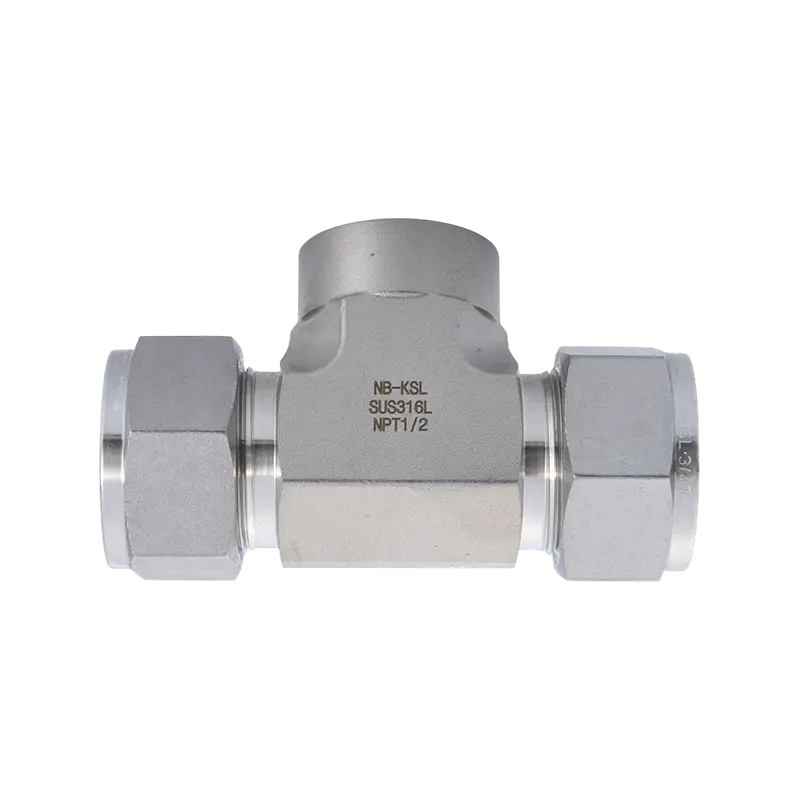
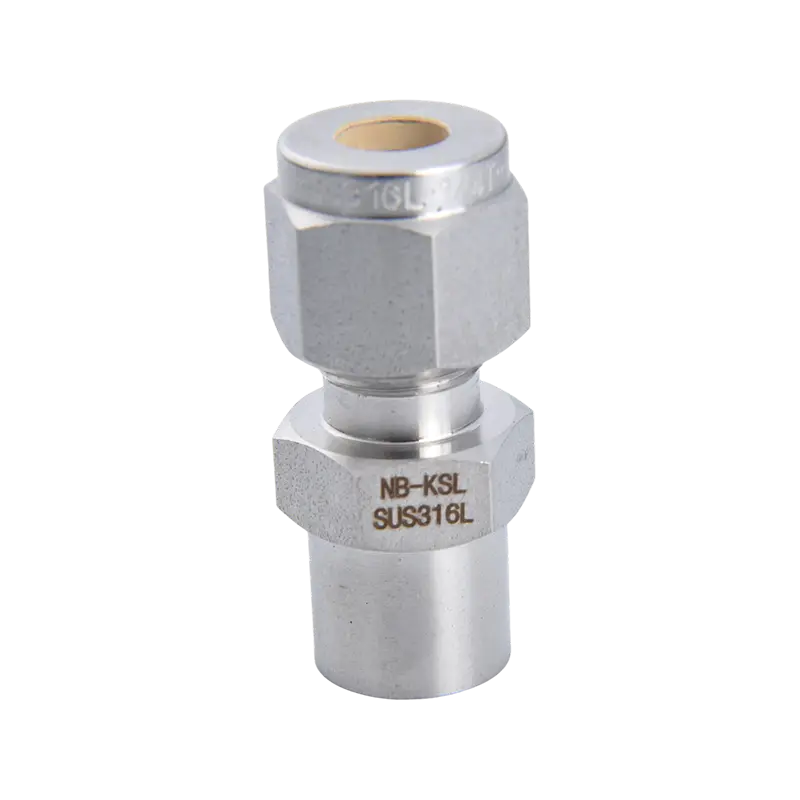
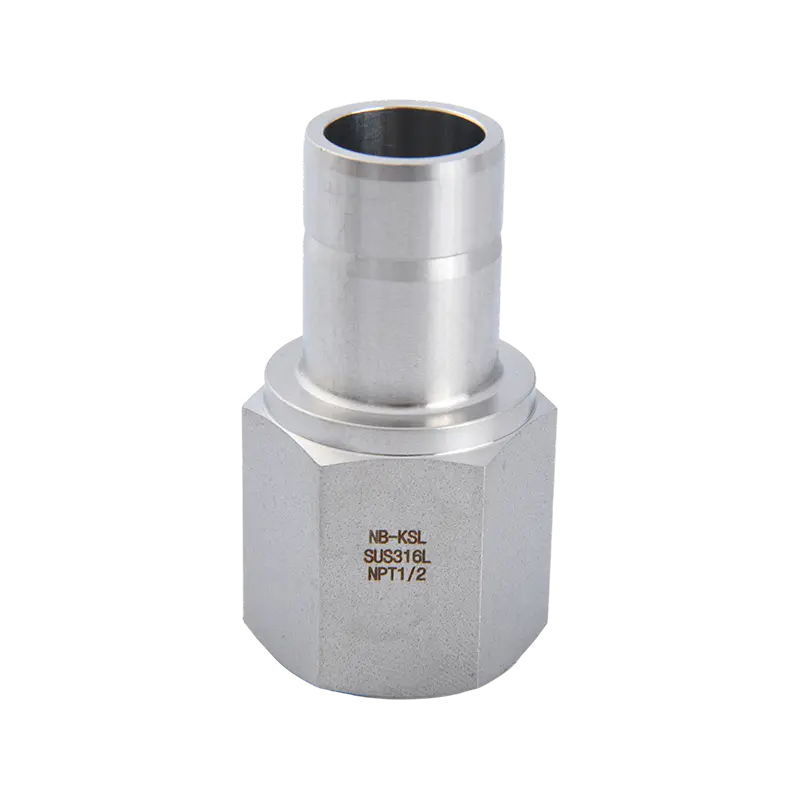
Pravá trubková armatura z nerezové oceli je určeno pěti faktory v pořadí priority: třída materiálu (304 vs. 316), typ připojení (kompresní, rozšířený nebo svařovaný), jmenovitý pracovní tlak a teplota, vnější průměr t...
Co jsou jehlové ventily z nerezové oceli a jak fungují Jehlový ventil řídí průtok otvorem s malým průměrem posouváním nebo zasouváním kuželovitého jehlovitého dříku do az přesně obrobeného sedla. Jak se ruční kolo nebo akční čle...
Regulátory tlaku z nerezové oceli poskytují vynikající bezpečnost a přesnost při regulaci plynu Nerezové regulátory tlaku jsou průmyslovým standardem pro bezpečné a přesné řízení průtoku plynu napříč kritickými aplikace...
Pokud potřebujete rychlou odpověď: pro většinu průmyslových potrubních systémů manipulujících s vodou, párou, vzduchem, olejem nebo slabými chemikáliemi pod 1000 psi, 316 nerezový 2dílný nebo 3dílný kulový ventil s plným kanálem se s...
 1 Zhongxin Yungu Zone D Building 1, Jiangkou Street, Fenghua District, Ningbo City, Zhejiang Province, Čína
 +86-574-88561893 / +86-15057497901
 autorská práva © Ningbo Keshengli Stainless Steel Valve Co., Ltd. Rights Reserved.
Velkoobchodní výrobci armatur a ventilů z nerezové oceli